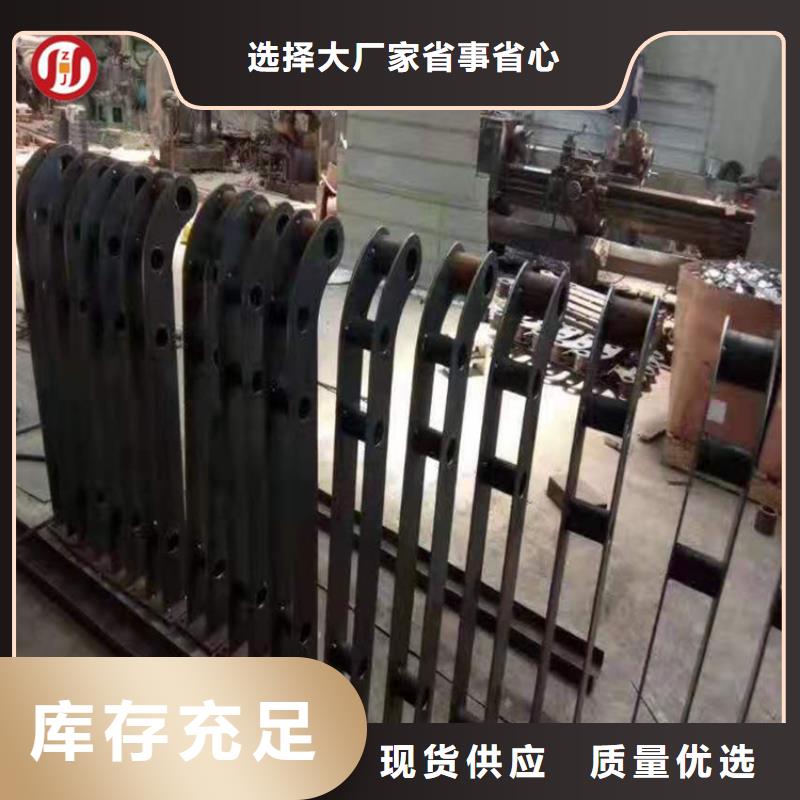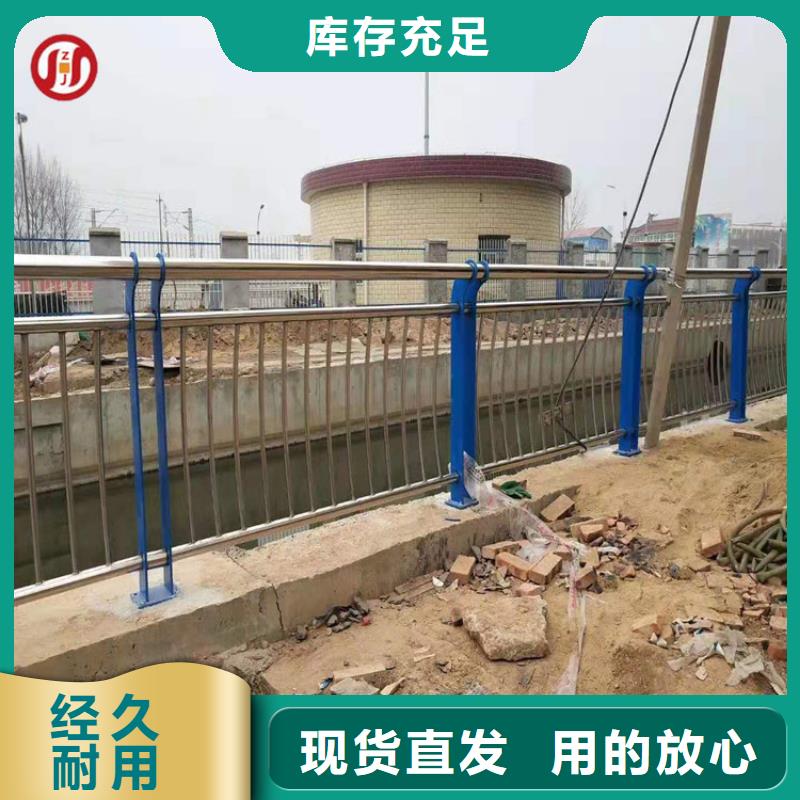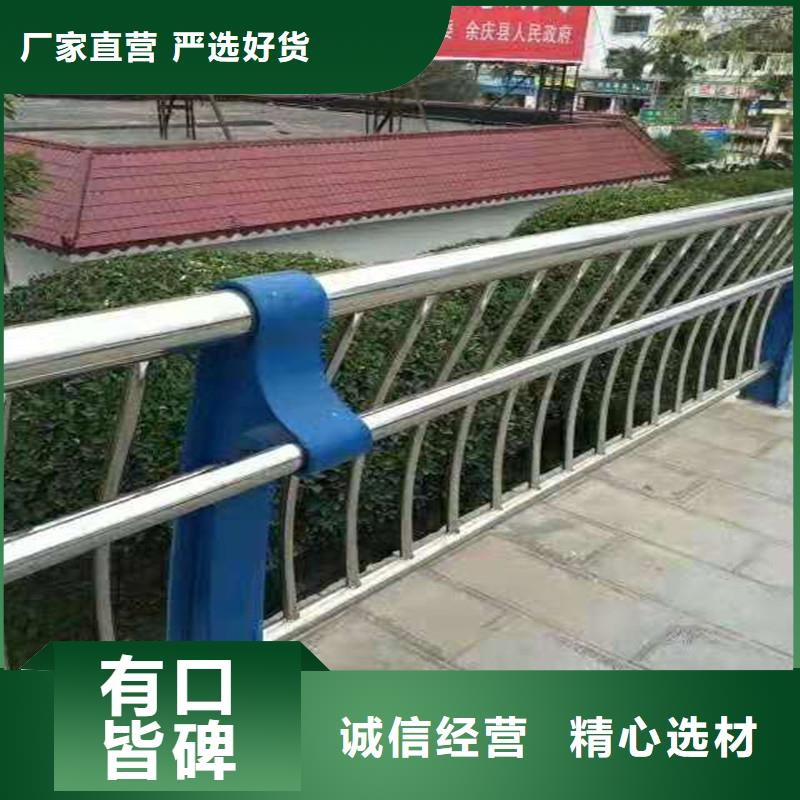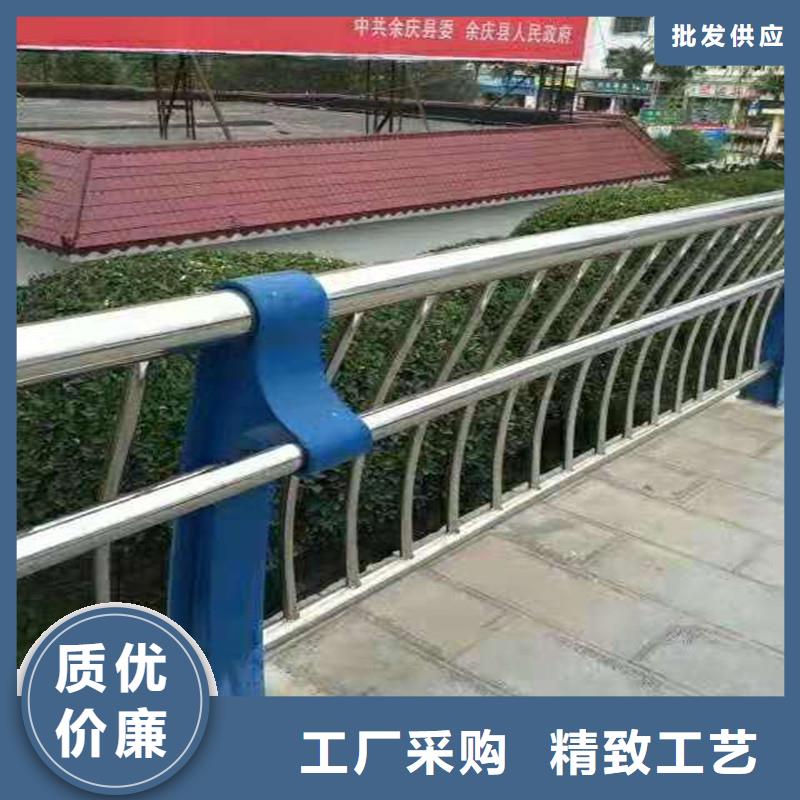
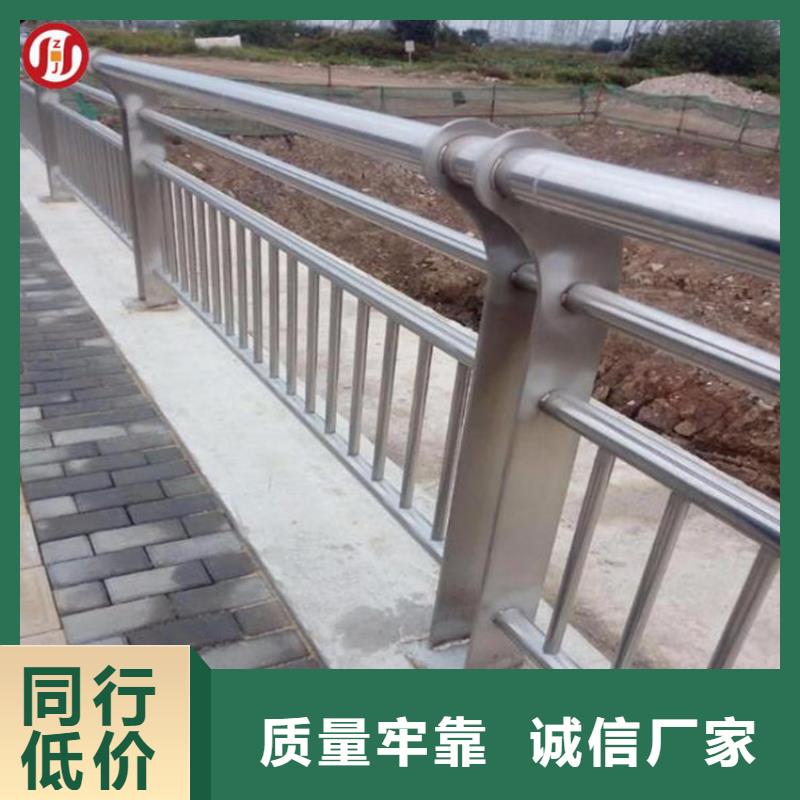
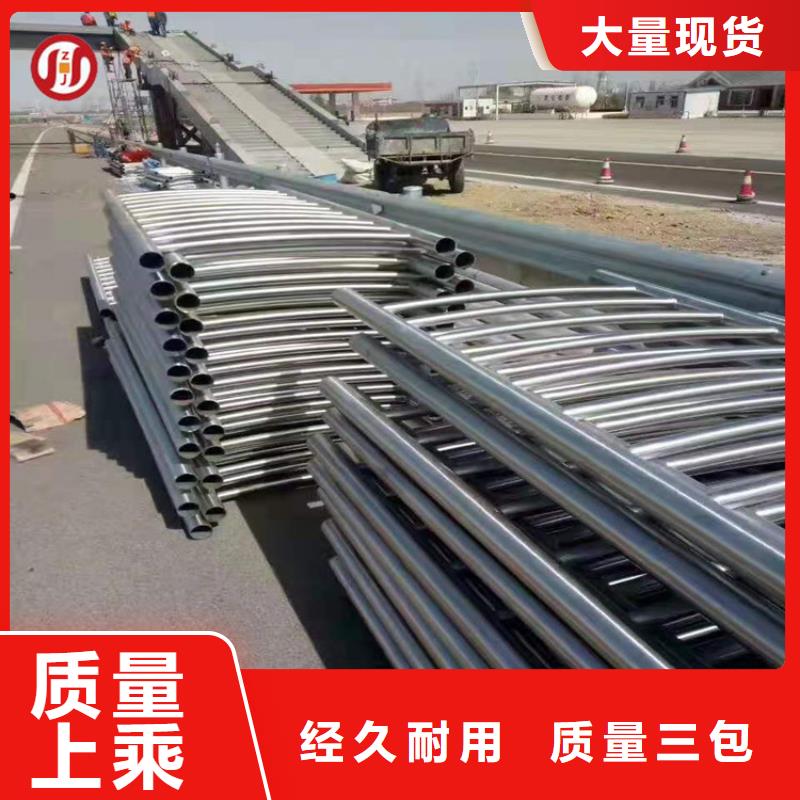
以下是:湖北省孝感市@不锈钢复合管护栏厂现货 的产品参数
产品参数 产品价格 88/米 发货期限 可运输 供货总量 9999 运费说明 3-10 材质 不锈钢 品牌 正久 产地 山东 范围 @不锈钢复合管护栏厂 供应范围覆盖湖北省、武汉市、宜昌市、黄石市、襄阳市、荆州市、十堰市、荆门市、鄂州市、孝感市、咸宁市、随州市、恩施市、黄冈市 孝南区、孝昌县、大悟县、云梦县、应城市、安陆市、汉川市等区域。 【正久】以匠心打造多元场景产品,涵盖汉川不锈钢复合管护栏实力派厂家、云梦不锈钢复合管护栏经验丰富质量放心、大悟不锈钢复合管护栏现货、孝昌不锈钢复合管护栏保障、孝南不锈钢复合管护栏实力才是硬道理、随州不锈钢复合管护栏让客户买的放心、恩施不锈钢复合管护栏用心细节、十堰不锈钢复合管护栏多行业适用、黄冈不锈钢复合管护栏库存充足等。@不锈钢复合管护栏厂现货 ,正久金属制品(孝感市分公司)为您提供@不锈钢复合管护栏厂现货 的资讯,联系人:王经理,电话:【18552715028】。 湖北省,孝感市 孝感市因东汉孝子董永卖身葬父、行孝感天动地而得名,是湖北省区域性中心城市、武汉城市圈和长江中游城市群重要成员、新型城镇化综合试点地区,也是华中地区潜力和竞争力的城市之一,综合竞争力在湖北省排名前列;市内拥有多个A级风景区,其中双峰山、汤池温泉、天紫湖、观音湖、天屿湖五个旅游度假区被评为4A景区。
以下是我们上传的@不锈钢复合管护栏厂现货 实拍视频,您可以点击观看。以下是:湖北孝感@不锈钢复合管护栏厂现货 的图文介绍
不锈钢复合管护栏? 内衬不锈钢复合管优点:承载强度高 刚性支撑好 耐酸碱腐蚀 卫生性好 安装方便 使用寿命长缺点:一次性投资成本略高于镀锌管 钢塑管 PVC管? PPR单材质塑料管道优点:价格适中 耐腐蚀 内壁光滑 重量轻 使用寿命一般缺点:承载强度低 刚性支撑差 施工技术要求高 耐高低温性差? PVC纯塑料管道优点:轻便 安装方便 成本低廉缺点:容易脆裂 耐高低温性差 有害? 镀锌管优点:品种齐全 管件配套多缺点:易腐蚀生锈 导致水流不畅 极易造成二次污染 长期使用漏损严重? 无缝管优点:承载强度高 刚性支撑好 抗压强度大缺点:极易生锈 使用寿命短? 铜管优点:承载强度高 刚性支撑好 卫生性好 不易腐蚀缺点:价格高 施工难度大 承压强度低? 纯不锈钢管优点:承载强度高 刚性支撑好 耐酸碱腐蚀 卫生性好 安装方便 使用寿命长缺点:价格远远高于内衬不锈钢复合管
高频焊管生产工艺流程主要取决于产品品种,从原料到成品需要经过一系列工序,完成这些工艺过程需要相应的各种机械设备和焊接、电气控制、检测装置,这些设备和装置按照不同的工艺流程要求有多种合理布置,高频焊管典型流程:开卷―带钢矫平―头尾剪切―带钢对焊―活套储料―成型―焊接―毛刺―定径―探伤―飞切―初检―钢管矫直―管段加工―水压试验―探伤检测―打印和涂层―成品。
高频焊 是用流经工件连续接触面的高频电流所产生的电阻热加热并在施加顶锻力的情况下,使工件金属间实现相互接连的一类焊接方法。它类似与普通电阻焊,但存在着许多重要的差别。
高频焊用于碳钢焊管生产已经有40多年的历史。高频焊接具有较大的电源功率,对不同材质、口径和壁厚的钢管都能达到较高的焊接速度(比氩弧焊的焊接速度高出l0倍以上)。因此,高频焊接生产一般用途的钢管具有较高的生产率因为高频焊接速度高,给焊管内毛刺的去除带来困难,这也是目前高频焊钢管尚不能为化工、核工业所接受的原因之一。从焊接材质看,高频焊可以焊接各种类型的钢管。同时,新钢种的开发和成型焊接方法的进步
钢管生产过程中重要环节
1.在高频焊管生产过程中 ,如何确保产品质量符合技术标准的要求和顾客的需要 ,则要对钢管生产过程中影响产品质量的因素进行分析。通过对本公司 Φ76mm高频焊接钢管机组某月份不合格品的统计 ,认为在生产过程中影响钢管产品质量的要素有原材料、焊接工艺、轧辊调节、轧辊材质、设备故障、生产环境及其它原因等七个方面。其中原材料占 32 .44% ,焊接工艺占 24 .85 % ,轧辊调节占 22 .72 % ,三者相加占 80 .01 % ,是主要环节。而轧辊材质、设备故障、生产环境及其它原因等四个方面的要素 ,对钢管产品质量的影响占19.99% ,属相对次要环节。因此 ,在钢管生产过程中 ,应对原材料、焊接工艺和轧辊调节三个环节进行重点控制。
2 原材料对钢管焊接质量的影响 影响原材料质量的因素主要有钢带力学性能不稳定、钢带的表面缺陷及几何尺寸偏差大等三个方面 ,因此 ,应从这三个方面进行重点控制。
1)钢带的力学性能对钢管质量的影响焊接钢管常用的钢种为碳素结构钢 ,主要的牌号有 Q195、Q215、Q235 SPCC SS400 SPHC等多种 。钢带屈服点和抗拉强度过高 ,将造成钢带的成型困难 ,特别是管壁较厚时 ,材料的回弹力大 ,钢管在焊接时存在较大的变形应力 ,焊缝容易产生裂缝。当钢带的抗拉强度超过 635 MPa、伸长率低于 10 %时 ,钢带在焊接过程中焊缝易产生崩裂。当抗拉强度低于 30 0MPa时 ,钢带在成型过程中由于材质偏软 ,表面容易起。可见 ,材料的力学性能对钢管的质量影响很大 ,应从材料强度方面对钢管质量进行有效地控制。
2)钢带表面缺陷对钢管质量的影响钢带表面缺陷常见的有镰刀弯、波浪形、纵剪啃边等几种 ,镰刀弯和波浪形一般出现在冷轧钢带轧制过程中 ,是由压下量控制不当造成的。在钢管成型过程中 ,镰刀弯和波浪形会引起带钢的跑偏或翻转 ,容易使钢管焊缝产生搭焊 ,影响钢管的质量。钢带的啃边 (即钢带边缘呈现锯齿状凹凸不平的现象 ) ,一般出现在纵剪带上 ,产生原因是纵剪机圆盘刀刃磨钝或不锋利造成的。由于钢带的啃边 ,时时出现局部缺肉 ,使钢带在焊接时易产生裂纹、裂缝而影响焊缝质量的稳定性。
3)钢带几何尺寸对钢管质量的影响当钢带的宽度小于允许偏差时 ,焊接钢管时的挤压力减小 ,使得钢管焊缝处焊接不牢固 ,出现裂缝或是开口管 ;当钢带的宽度大于允许偏差时 ,焊接钢管时的挤压力增加 ,在钢管焊缝处出现尖嘴、搭焊或毛刺等焊接缺陷。所以 ,钢带宽度的波动 ,不但影响了钢管外径的精度 ,而且严重影响了钢管的表面质量。对要求同一断面壁厚差不超过规定值的钢管 ,即要求壁厚均匀程度高的钢管 ,钢带厚度的波动 ,会将同一卷钢带厚度差超出的允许值转移到成品钢管的壁厚差 ,使大批钢管厚度超出允许偏差而判废。厚度的波动不仅影响成品钢管的厚度精度 ,同时 ,由于钢带的厚薄不一 ,使钢管在焊接时 ,挤压力和焊接温度不稳定 ,造成了钢管焊接时焊缝质量不稳定。此外 ,由于钢材内部存在着夹层、杂质、沙眼等材料缺陷 ,也是影响钢管质量的一个重要因素。因此 ,在钢带焊接前 ,要检查每卷钢带的表面质量和几何尺寸 ,对钢带质量不符合标准要求的 ,不要进行生产 ,以免造成不必要的损失。
3 高频焊接对钢管质量的影响 在钢管高频焊接过程中 ,焊接工艺及工艺参数的控制、感应圈和阻抗器位置的放置等对钢管焊缝的焊接质量影响很大。
1) 钢管焊缝间隙的控制钢带进入焊管机组经成型辊成型、导向辊定向后 ,形成有开口间隙的圆形钢管管坯 ,调整挤压辊的挤压量 ,使得焊缝间隙控制在 1~ 3mm,并使焊口两端保持齐平。焊缝间隙控制得过大 ,会使焊缝焊接不良而产生未熔合或开裂 ;焊缝间隙控制得过小 ,由于热量过大 ,造成焊缝烧损 ,熔化金属飞溅 ,影响焊缝的焊接质量。
2) 高频感应圈位置的调控感应圈应放置在与钢管同一中心线上 ,感应圈前端距挤压辊中心线的距离 ,在不烧损挤压辊的前提下 ,应视钢管的规格而尽量接近。若感应圈距挤压辊较远时 ,有效加热时间较长 ,热影响区宽 ,使得钢管焊缝的强度下降或未焊透 ;反之感应圈易烧毁挤压辊。
3) 阻抗器位置的调控阻抗器是一个或一组焊管专用磁棒 ,阻抗器的截面积通常应不小于钢管内径截面积的 70 % ,其作用是使感应圈、管坯焊缝边缘与磁棒形成一个电磁感应回路 ,产生邻近效应 ,涡流热量集中在管坯焊缝边缘附近 ,使管坯边缘加热到焊接温度。阻抗器应放置在 V形区加热段 ,且前端在挤压辊中心位置处 ,使其中心线与管筒中心线一致。如阻抗器位置放置的不好 ,影响焊管的焊接速度和焊接质量 ,使钢管产生裂纹。
4)高频焊接工艺参数--输入热量的控制高频电源输入给钢管焊缝部位的热量称为输入热量。将电能转换成热能时 ,其输入热量的公式为 :
Q=KI2 Rt (1)
式中 Q-输入管坯的热量 ;K-能量转换效率 ; I-焊接电流 ;R-回路阻抗 ; t-加热时间。
加热时间 :t=Lv (2)
式中 L-感应圈或电极头前端至挤压辊的中心距 ;v-焊接速度。
当高频输入的热量不足且焊接速度过快时 ,使得被加热的管体边缘达不到焊接的温度 ,钢铁仍保持其固态组织而焊接不上 ,形成了未熔合或未焊透的裂纹 ;当高频输入热量过大且焊接速度过慢时 ,使得被加热的管体边缘超过了焊接温度 ,容易产生过热甚至过烧 ,使焊缝击穿 ,造成金属飞溅而形成缩孔。从公式 (1)、(2)中可知 ,可以通过调整高频焊接电流 (电压 )或调整焊接速度的方法 ,来控制高频输入热量的大小 ,从而使钢管的焊缝既要焊透又不焊穿 ,获得焊接质量优良的钢管
不锈钢复合管护栏厂家
4 轧辊调节对钢管质量的影响 从钢管废品因果分析图可看出 ,轧辊调节是属钢管的操作工艺。在生产过程中 ,轧辊损坏或磨损严重时 ,在机组上需要更换部分轧辊 ,或某个品种连续生产了足够的数量 ,需要更换整套的轧辊。这时都应对轧辊进行调节 ,以获得良好的钢管质量。如轧辊调节得不好 ,易造成钢管管缝的扭转、搭焊、边缘波浪、鼓包及管体表面有压痕或划伤 ,钢管椭圆度大等缺陷 ,因此 ,换辊时应掌握轧辊调节的技巧。
1 )更换钢管规格 ,一般都对整套轧辊进行更换。轧辊调节的方法是 :用钢丝从机组入口到出口拉一条中心线 ,进行调整 ,使各架孔型在一条中心线上 ,并使成型底线符合技术要求。更换轧辊规格后 ,首先对成型辊、导向辊、挤压辊、定径辊作一次的调节 ,然后重点对成型辊的封闭孔型、导向辊、挤压辊调节。
2 )导向辊的作用是控制钢管的管缝方向和管坯底线高度 ,缓解边缘延伸 ,控制管坯边缘回弹 ,保证管缝平直而不扭转进入挤压辊。如导向辊调节不好 ,在钢管的焊接过程中 ,易造成钢管管缝的扭转、搭焊、边缘波浪等焊接缺陷。
3 )挤压辊是焊管机组的关键设备 ,其作用是将边缘被加热到焊接温度的管体在挤压辊的挤压力作用下完成压力焊接。在生产过程中 ,要控制挤压辊开口角的大小。挤压力过小时 ,焊缝金属强度下降 ,受力后会产生开裂 ;挤压力过大时 ,降低焊接强度 ,而且使外毛刺量增加 ,易造成搭焊等焊接缺陷。
4 )在焊管机组慢速起动的过程中 ,应密切注意各部位轧辊的转动情况 ,随时调节轧辊 ,以确保焊管的焊接质量和工艺尺寸符合规定的要求。
金属复合管是近年来开发的一种新材料,它的内层是不锈钢管,外层嵌套碳钢管或低合金钢管,采用旋压复合工艺使两者紧密贴合,使其既拥有不锈钢优良的耐腐蚀性,又保证管道能够承受较高的工作温度和工作压力,还能有效地节约建造成本。双金属复合管特别适合对输送管道有较高要求的介质,如凝析油本身含有大量腐蚀介质。
不锈钢复合管护栏不锈钢复合管因本身突出的优点而被人们广泛的应用于生活中,其中之一就是不锈钢栏杆。日常我们该如何对其进行保养呢?1、清洗不锈钢复合管材质的栏杆时不能用钢棉进行日常的擦拭和清洗,这是因为使用钢棉擦洗栏杆会导致金属颗粒附着在金属盆的盆壁,容易造成锈斑。
2、清理不锈钢管栏杆时可以使用质感软柔的刷子刷洗栏杆表面,刷洗完成后用抹布擦拭干净,以免损伤不锈钢表面,水汽附着在上面造成锈栏杆的锈蚀。
3、清洁不锈钢复合管栏杆时一般建议使用海绵,因为海绵本身比较柔软,不会对栏杆表面造成伤害,而海绵又有着非常不错的吸水性能,能够有效减少表面的水分对栏杆的锈蚀影响。
4、在安装不锈钢栏杆的时候应该尽量避免使用橡皮垫,因为在经过长时间的使用之后,橡皮垫下面后积存很多的污垢,非常难以清洁。
5、擦洗不锈钢栏杆应该避免使用强力漂白粉和肥皂,因为这些清洁物中所含有的化学成分容易对栏杆的表面造成不良影响,如果一旦出现接触应该用清水清洗然后用毛巾擦干栏杆。
湖北孝感正久金属制品有限公司拥有一批专门从事 不锈钢复合管护栏产品研发的工程师,是一家专业生产、销售、 不锈钢复合管护栏的实体厂家。 销售高品质 不锈钢复合管护栏产品,为用户创造价值 是我们孜孜以求的目标.质量信赖,用户至上、服务周到是我们永恒的服务宗旨.我们始终信奉 让用户满意 的市场法则.我们坚信, 以强劲的动力促进自身发展的同时,必定带来广大用户强劲的发展.我们期待,我们优质的 不锈钢复合管护栏产品,完善的售后服务带来你我真诚的合作。
选购@不锈钢复合管护栏厂现货 来湖北省孝感市找正久金属制品(孝感市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:王经理-【18552715028】,地址:[湖北省孝感市开发区工业园]。