

正昊钢管(恩施市分公司)专营 钢管抛光加工、钢管内外抛光、钢管探伤加工、钢管矫直加工、钢管拉丝加工、钢管滚光加工,我们深信凭着丰富的经验及诚信为本,乐意帮助,真诚为每个客户提供从售前到售后的一条龙服务.现存大量的 钢管抛光加工、钢管内外抛光、钢管探伤加工、钢管矫直加工、钢管拉丝加工、钢管滚光加工,规模宏大,一直以品质卓越、诚信经营而深受广大新老客户的好评. 为保证产品的质量,我们聘请专业技术人员,对每一台机器进行严格的检测,为提高服务的质量,我们的技术人员可为您提供专业的技术指导,完善的维护服务。展望未来,我们满怀信心与广大新老客户真诚合作,为的开发建设贡献力量。 品质保证 质量放心 力求为每位用户提供、优质、的服务


精轧管去产能的方式和方法是多样性的,对于精轧管而言要不断地进行改善厂家的经营理念和各种的市场行情,还要不断地进行治理产能过剩,这样的话精轧管行业才能够获得更好地发展,不然的话精轧管行业是不能更好地进行发展的。
根据精轧管产生脆性的回火温度范围,可分为低温回火脆性和高温回火脆性。精轧管低温回火脆性 合金钢淬火得到马氏体组织后,在250~400℃温度范围回火使钢脆化,其韧性一脆性转化温度明显升高。已脆化的精轧管不能再用低温回火加热的方法,故又称为%26ldquo;不可逆回火脆性%26rdquo;。它主要发生在合金结构钢和低合金超高强度精轧管等钢种。已脆化精轧管的断口是沿晶断口或是沿晶和准解理混合断口。产生低温回火脆性的原因,普遍认为:(1)与渗碳体在低温回火时以薄片状在原奥氏体晶界析出,造成晶界脆化密切相关。(2)杂质元素磷等在原奥氏体晶界偏聚也是造成低温回火脆性原因之一。含磷低于0.005%的高纯精轧管并不产生低温回火脆性。磷在火加热时发生奥氏体晶界偏聚,淬火后保留下来。磷在原奥氏体晶界偏聚和渗碳体回火时在原奥氏体晶界析出,这两个因素造成沿晶脆断,促成了低温回火脆性的发生。
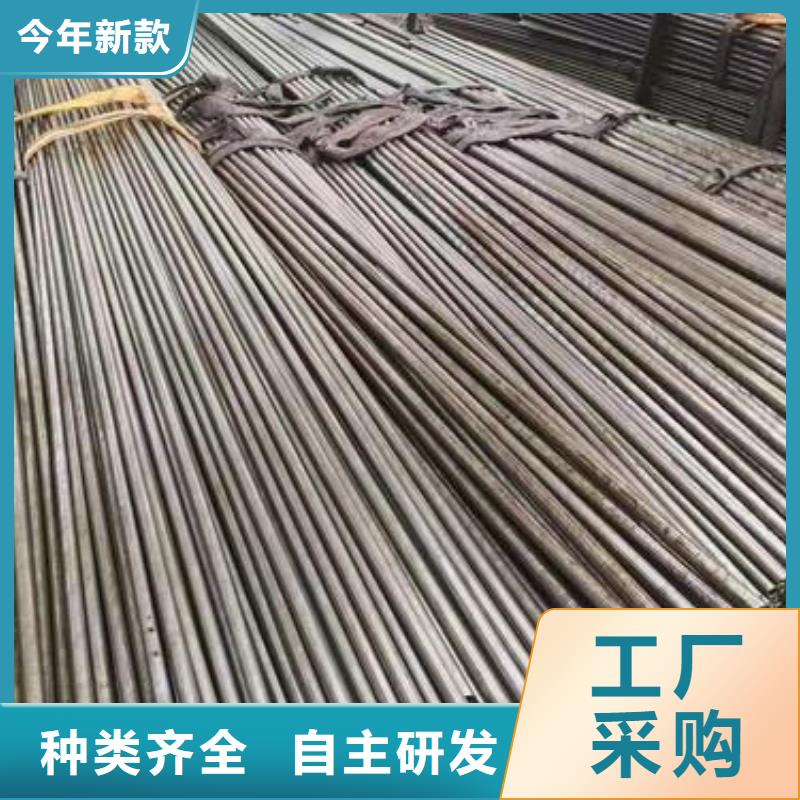


当输入热量不足时,被加热的精轧管边缘达不到精轧管温度,金属组织仍然保持固态,形成未熔合或未焊透;当输入热时不足时,被加热的精轧管边缘超过精轧管温度,产生过烧或熔滴,使精轧管形成熔洞。精轧管的两个边缘加热到精轧管温度后,在挤压辊的挤压下,形成共同的金属晶粒互相渗透、结晶,终形成牢固的精轧管。若挤压力过小,形成共同晶体的数量就小,精轧管金属强度下降,受力后会产生开裂;如果挤压力过大,将会使熔融状态的金属被挤出精轧管,不但降低了精轧管强度,而且会产生大量的内外毛刺,甚至造成精轧管搭缝等缺陷。
第三,精轧管应尽量接近挤压辊位置。若感应圈距挤压辊较远时,有效加热时间较长,热影响区较宽,精轧管强度下降;反之,精轧管边缘加热不足,挤压后成型不良。精轧管是一个或一组精轧管专用磁棒,精轧管的截面积通常应不小于钢管内径截面积的70%,其作用是使感应圈、精轧管精轧管边缘与磁棒形成一个电磁感应回路,产生邻近效应,涡流热量集中在精轧管精轧管边缘附近,使精轧管边缘加热到精轧管温度。精轧管用一根钢丝拖动在精轧管内,其中心位置应相对固定在接近挤压辊中心位置。开机时,由于精轧管快速运动,精轧管受精轧管内壁的磨擦而损耗较大,需要经常更换。精轧管经精轧管和挤压后会产生焊疤,需要。方法是在机架上固定刀具,靠精轧管的快速运动,将焊疤刮平。精轧管内部的毛刺一般不。


孔型封闭性差:20#精轧管机孔型中封闭较好的变形段是轧辊喉径,从喉径处往前、往后孔型的封闭性均较差,这对轧制薄壁管不利。轧制薄壁管和极薄壁管导盘消耗量较大:在轧制D/S≥38的荒管时,宽展量大,导盘间距收小,导盘与轧辊之间的间隙小,导盘磨损量大,还容易造成导盘崩边。轧制荒管头尾削尖技术:在连轧管机上将毛管两端削尖减薄是很困难的,因为轧制压力太大,同时也没有用来改变孔型尺寸的适当时间,轧制速度太高。但在20#精轧管机组上,毛管的轧制速度约为连轧管轧机速度的1/6,在轧制管端时就由时间来改变轧辊压下以便得到所希望的管段减薄削尖,以利于张力减径提高成材率,今后,这是一个研究点。
提高芯棒限动速度:目前速度为0.08-0.30m/s。芯棒限动速度过低,芯棒与轧件内表面相对速度大,摩擦力大,芯棒磨损就大;芯棒限动速度高,则有利于金属轴向流动,提高荒管出口速度。但问题是芯棒工作辊家常,芯棒循环线加长,设备投资增加。现在分析计算表明,芯棒限动速度提高至0.08-0.41m/s是比较适合实现的。大直径钢管的生产:目前,国内设计的20#精轧管机的 规格是φ273mm机型,在几乎未加任何设备改造的情况下,轧制荒管的规格达到φ360mm。而根据对斜轧技术的研究,包括对φ720mm的辊式扩管机的研究,20#精轧管机设计φ508mm或φ530mm机型完全可能。