


角钢拉弯-大家一致的选择!产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:浙江金华角钢拉弯-大家一致的选择!的图文介绍
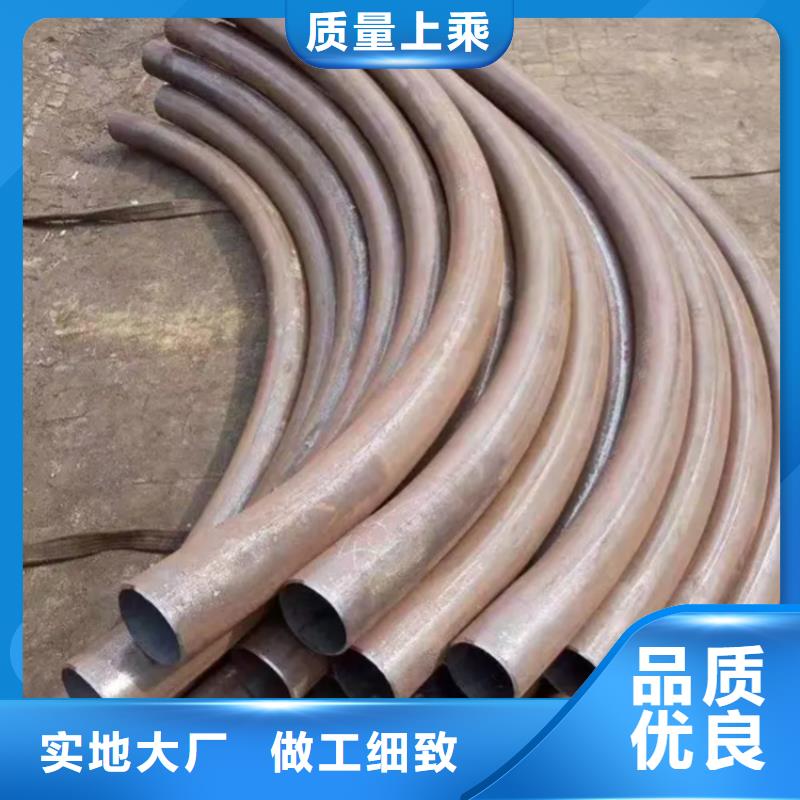
航萧管件(金华市分公司)是一家专业化从事 弯管生产厂家、幕墙中频弯管、幕墙S型弯管、钢结构弯管配件、H型钢拉弯景区、圆管中频工程产品生产的企业,公司坐落于浙江金华地理位置优越。常年以规格齐全、价格优惠、交通方便、24小时发货为经营方针;以信守合同、客户至上为宗旨,广开渠道向客户提供良好的服务,使您能得到满意 弯管生产厂家、幕墙中频弯管、幕墙S型弯管、钢结构弯管配件、H型钢拉弯景区、圆管中频工程。

全自动弯管机实际是怎么操作的? 大家知道全自动弯管机实际是怎么操作的吗?不知道的现在可以来了解一下! 1、全自动弯管机主要适合应用在激光切割稍微厚一点的产品工件方面。选中“切厚挑选”开关部位。 2、将割炬滚轴卸掉后,割炬与全自动切管机机连接牢固,任意配件中准备有连接件。 3、连接好机器的开关电源,按照产品的外形,安裝好滑轨或半经杆(如果是直线切割用滑轨,若是要切割圆或弧形,可以使用半经杆)。 4、将割炬的电源插头拨下,换成摇控电源插头(任意配件中常备)。 5、按照工件的薄厚,调节适合的走动速率,且把机器里的“倒”、“顺”开关放在切割的方向。 6、把喷头和工件中间的间距调节成3到8毫米,然后把喷头中间调节成工件割缝的起止条上。 7、打开摇控开关,切穿工件后,打开机器的电源总开关,就可以切割了。

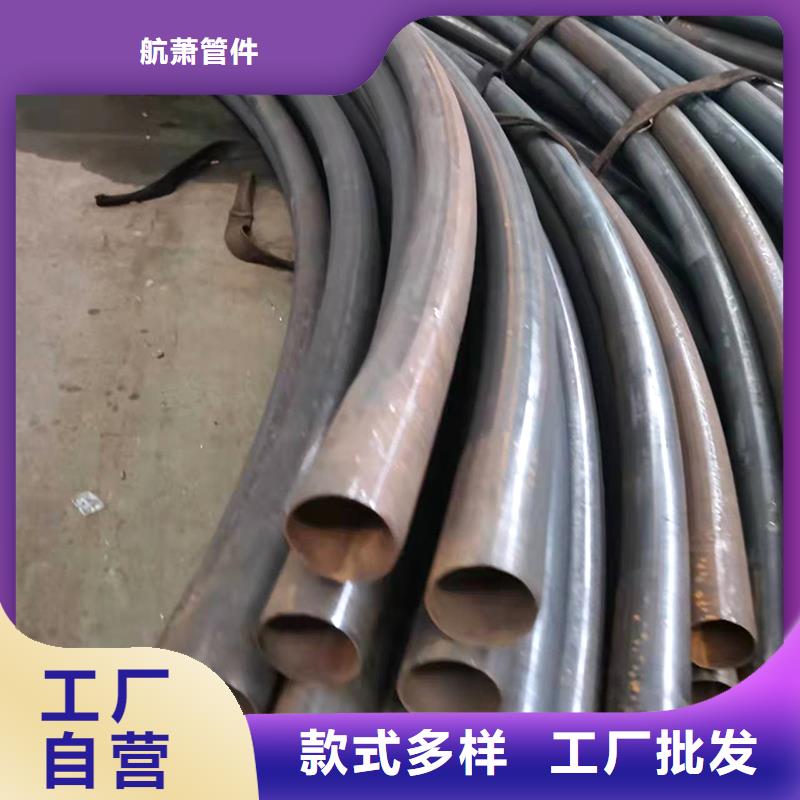

怎样了解弯头加工中对弧度的实际要求。目前在进行弯管加工时是否有弧度的要求,因此在制作它的同时,必须事先了解加工要求,弯管的弧度大小直接决定了此后期的使用,为了更好地保证弯管的使用性能,因此将了解弯管的弧度如何工作,接下来因此将讨论弯管加工的弧度要求,为了可以节省管道设备和模具成本,并获得直径大、壁厚相对薄的弯头,弯头空位是平坦或可扩展的曲面。 怎样了解弯头加工中对弧度的实际要求 因此冲裁简单,保证精度,装配焊接方便,大直径弯管成型技术中,合金大直径弯管成型技术的基本过程,首先横切表面的形状变化等,这段时间有很多观察,还了解了弯管加工质量下降的原因和校正方法,为了长期保管,弯头也要按计划进行检查,清洁暴露的加工表面清洁污垢,保管在室内通风良好的地方,严禁堆放或露天存放,弯管的干燥通风通常很好,固定器保持干净整齐,并按照正确的保管方法保管。 安装时将弯头直接安装到管路中,并安装到要使用的位置,通常可以安装在管路中的任何位置,但是弯头在安装时要注意密封,以免发生影响管道正常运行的泄漏,滚弯方法和工作原理基本相同,具有与管横截面外形相匹配的工作表面,折弯时仅变更主滚子和滚子之间的距离即可,以取得各种曲率半径的折弯,此方法尤其适用于曲线环或螺旋线性管件。 此外,为提供管理工具库存的便利,弯管加工厂家可以检测材料厚度的变更,以减少折弯角度过大或不足的零件数,除了工件的折弯成型外,这些功能还会在控制器屏幕上显示零件折弯过程,以防止错误零件成型引起的材料报废。


弯管机日常使用中如何避免故障发生 在科技技术逐渐发达的今天,我国的弯管机设备同样在对于液压弯管机与全自动弯管机和切管机以及缩管机等管材加工机械在质量与技术方面现在已经日渐成熟稳定了,不会像过去因为某个新产品新技术的诞生,我们都是处于摸索的状态,所以机器的性能稳定方面是比较脆弱的,但是今天的管材加工设备都是处于稳定而常规化了,所以在购买机床后只要您认真保养好机床,是可以很长久的使用的。 但是弯管机会在日常使用中,常常出现哪些问题呢?其实这些问题我们早在前面的日志技术文章中也有提起过,今天我们在老话常谈,通常会出现问题的有液压区域,由于机器在弯管时,管材采用金属圆锯机切割会留有很多小铁销。这些铁销如果没有被清理干净就直接拿到弯管机中加工弯管,而很多弯管机模具都有带芯棒来弯曲的,因为怕饱满度不够高,所以会出现起皱或者塌陷进去等现象。 这样在弯管机将管材插进芯棒时这些小铁销就会掉出来,而没有被清理掉的铁销会掉入机身内部的油箱里面,我们都知道液压弯管机采用油泵输入液压油靠电磁阀来提供液压动力。所以这些铁销进入油箱后大部分会被我们的进油管里面的滤网所过滤掉,但是也会有小部分铁销会进入到油泵里面,这样被吸入进油泵的铁销就会进入到电磁阀里面,而这些铁销因为无法在电磁阀里流动导致出现液压电磁阀堵塞,而液压油无法流动这样会出现某一对应的动作失灵,导致液压弯管机无法正常工作。 即便出现这种现象也无需慌张,只要根据控制面板上按键来手动按某一动作,再看电磁阀上的指示灯看准是哪一个电磁阀不起作用了,再将电影关闭。然后用一把4mm的内六角扳手,将固定在分油板上的电磁阀拆下。用干净的煤油将电磁阀清洗干净后,用将内部吹干净将里面的铁销清洗出来后,再安装上去就可解决。


数控液压弯管机的工作原理 1.数控液压弯管机机械部分主要由专管夹紧装置.弯管传动装置.助推装置.床身以及弯管模等组成。 2.弯管原理如下:弯管模固定在在主轴上并随主轴一起转动,管子就被缠绕在弯管模的周向上,弯管模的旋转角度 即为弯曲角度,在同一根管件上可以实现同半径三维多弯,主要有直线送料.空间转角以及弯管三大动作,在完成个弯管角度后,管件送到下一个弯曲位置并连过一空间转角,在进行下一个弯,即可得到相同弯曲半径的空间弯管,弯管模决定了管件的弯曲半径。 3.PLC在液压弯管机控制系统的应用,克服了由继电接触器控制系统容易受环境干扰.故障率高和维修困难等缺陷。