



为了给您提供更的球铁QT700圆棒厂家产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:广东湛江球铁QT700圆棒厂家的图文介绍
亿锦天泽钢铁(湛江市分公司)成立于2007年,拥有自主研发生产等部门,为不断满足 耐磨钢板厂家市场与客户的需求,公司不断引进专业的研发人才及先进的生产设备。可按客户要求研发生产各系列 耐磨钢板厂家产品。为保证产品品质,公司制定有一系列完整的生产工艺规范,及对所有供应商与物料都有严格的甄选与管控制度。以限度从源头管控品质,确保所有物料及工艺均符合相关的标准要求。公司的目标就在于通过持续提供新产品响应市场需求,坚持以“诚信为本,以质取胜”的经营理念,奉行“客户至上”的经营方针,已得到客户广泛的认同和信任。竭诚为广大新老客户提供优质的 耐磨钢板厂家产品、完善的服务,而保持行业地位。
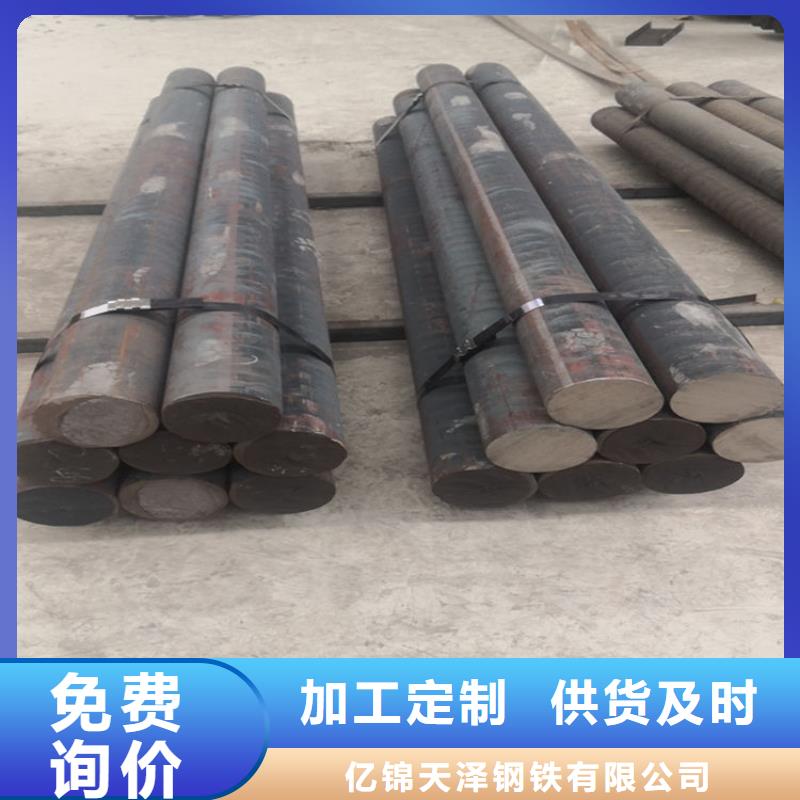

广东湛江亿锦铸铁型材有限公司专业提供广东湛江球墨铸铁棒现货,广东湛江铸铁棒生产厂家开发球墨铸铁水冷铜合金金属型铸造工艺。 主要工艺路线是采用水冷铜型模具,利用水冷带走金属型模具热量,使模具在快速铸造生产中保持一定恒温。针对模具应具有高热传导性、一定的耐磨性和易于加工的要求,在铜合金模具选材上,研究开发了Cr-Zr-Mg铜合金模具材料,提出Cr-Zr-Mg铜合金成分范围和机械性能,并确定其冶金制造工艺流程。 对出现在铸铁型材内部的夹杂缺陷,进行了地研究分析,明确了夹杂物的分布规律、元素组成、来源及形成原因,并就如何控制该缺陷的产生给出了相关的建议。对大断面型材表面出现的疤皮缺陷,分析了形成原因,讨论了影响其形成的因素,并提出了能有效疤皮缺陷的措施。优化设计后得到的铸铁型材新生产线,能够满足 尺寸为400mm的铸铁型材的生产,且生产铸铁型材的工序简化,各设备的结构组成更为简单合理.铸铁型材中的夹杂物主要聚集分布在其中心线上方约3/4半径处,其中大尺寸的夹杂物主要来源于球化和孕育处理,因此解决铸铁型材内部夹杂问题的关键是控制球化和孕育处理的相关参数 有三个是咨询铸铁牌号比较典型。其一来自苏州甪直的一家日资企业,她需要的铸铁牌号是FCD4等同于国标QT450经了解是应用在机床结构件上的,所以我们她选用我们常备的QT500-7铸铁型材,高温回火后延伸率高可达20%。
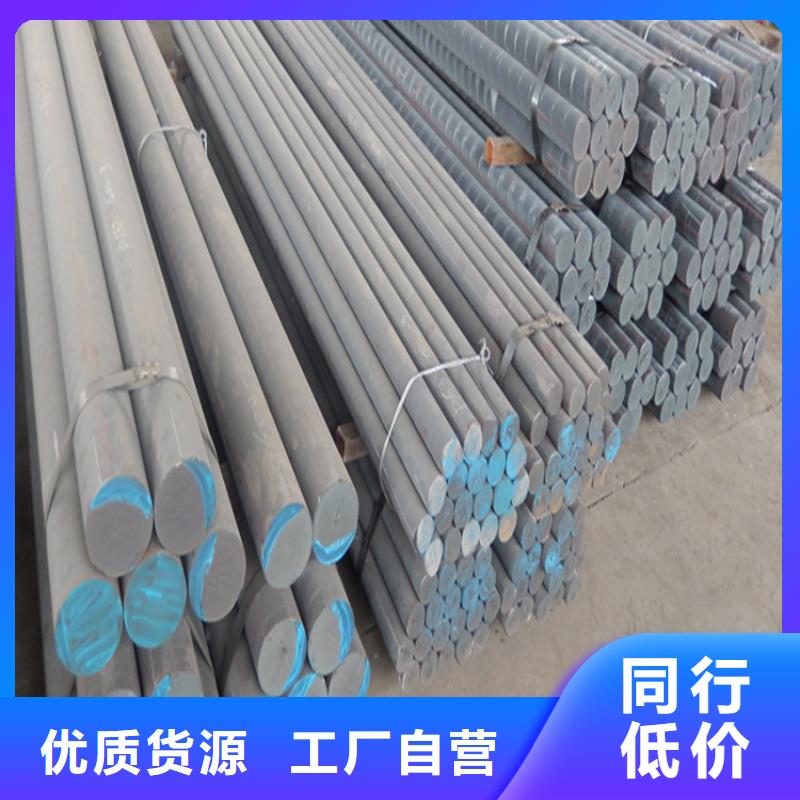


广东湛江亿锦铸铁型材有限公司专业提供广东湛江球墨铸铁棒现货,广东湛江铸铁棒生产厂家在水玻璃砂中加入添加剂后,型砂溃散性明显提高,且其残留强度曲线的“双峰”特征消失,出现一致下降的趋势。当添加剂I加入量为0.6%,添加剂II加入量为5%,水玻璃加入量为5%,热空气-CO2混合气体中 CO2比例为40%时,其常温即时强度、常温24h强度,800℃及1000℃残留强度较合理。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求.伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 往水玻璃型砂中加入添加剂,可以显著减小铸型表面孔隙,使铸型与铸铁型材间的界面层在高温下发生适度烧结和致密化,有利于防止金属液的渗透,防止铸铁型材产生粘砂缺陷。铸铁型材浇注试验发现,加入添加剂的水玻璃石英砂在水平连铸过程中,在铸型与铸铁型材界面产生的烧结层冷却至室温时强度更低,脆性更大,能轻易从铸铁型材表面剥落,减少铸铁型材的清理工作。


广东湛江亿锦铸铁型材有限公司专业提供广东湛江球墨铸铁棒现货,广东湛江铸铁棒生产厂家在消失模水平连铸充型过程中,由于模样分解产生的气体对液态金属流动前沿的影响作用,使液态金属充型过程中的速度场和自由表面、凝固过程中的温度场以及充型和凝固中所产生的缺陷与普通砂型水平连铸有很大的不同。 采用数值模拟手段可以有效地揭示消失模水平连铸中液态金属的充型规律和模样-金属液相互作用机理,预测水平连铸缺陷的产生。为优化水平连铸工艺设计、提高铸铁型材质量提供理论指导。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 应用三维造型软件UG进行实体建模并采用水平连铸模拟软件ProCAST模拟了板形灰铸铁型材的消失模水平连铸充型过程,获得了各种工艺因素对消失模水平连铸充型过程中金属液的充型速度、气膜压力、气膜厚度及金属液前沿温度的影响规律。液态金属充型速度随浇注温度、负压度和涂层透气性的增大而增大,随模样密度和涂层厚度的增大而减小;气膜厚度和气膜压力随浇注温度、模样密度、涂料层厚度的增大而增大,随负压度和涂层透气性的增大而减小.


