以下是:安徽省安庆市滚压管 活塞杆工厂现货供应的产品参数
以下是:安徽省安庆市滚压管 活塞杆工厂现货供应的图文视频
【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:
怀宁油缸缸芯、
桐城活塞杆、
太湖硬轴、
迎江硬轴、
潜山绗磨管、
芜湖软轴、
宣城调质镀铬棒、
合肥气缸缸筒、
六安珩磨管等。
滚压管 活塞杆工厂现货供应,
珩磨管液压机械(安庆市分公司)为您提供
滚压管 活塞杆工厂现货供应,联系人:
高经理,电话:
【13184177133】。 安徽省,安庆市 2022年,安庆市实现地区生产总值(GDP)2767.46亿元,其中,产业增加值262.73亿元,第二产业增加值1215.23亿元,第三产业增加值1289.5亿元。三次产业结构为9.5:43.9:46.6。按常住人口计算,人均地区生产总值66470元。
别再等待了,仅仅一分钟,就能通过我们的滚压管 活塞杆工厂现货供应产品视频探索到无数令人心动的细节和亮点。
以下是:安徽安庆滚压管 活塞杆工厂现货供应的图文介绍

安徽安庆珩磨管油缸管绗磨管怎么防止珩磨管淬火裂纹? 珩磨管淬火裂纹 珩磨管淬火工艺主要用于钢件,是将钢加热到临界温度Ac3(亚共析钢)或Ac1(过共析钢)以上温度,保温一段时间,使之全部或部分奥氏体化,然后以大于临界冷却速度的冷速快冷到Ms(马氏体转变起始温度)以下(或Ms附近等温)进行马氏体(或贝氏体)转变的热处理工艺。 珩磨管淬火裂纹是指在珩磨管淬火过程中或在珩磨管淬火后的室温放置过程中产生的裂纹,后者又叫时效裂纹。裂纹的分布没有一定的规律,但一般容易在工件的尖角、截面突变处形成。造成珩磨管淬火开裂的根本原因是拉应力超过材料的断裂强度,或者虽未超过材料的断裂强度,但材料由于存在内部缺陷也会发生开裂。造成珩磨管淬火开裂的具体原因很多,分析时应根据裂纹特征加以区分。滚压管


安徽安庆珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管
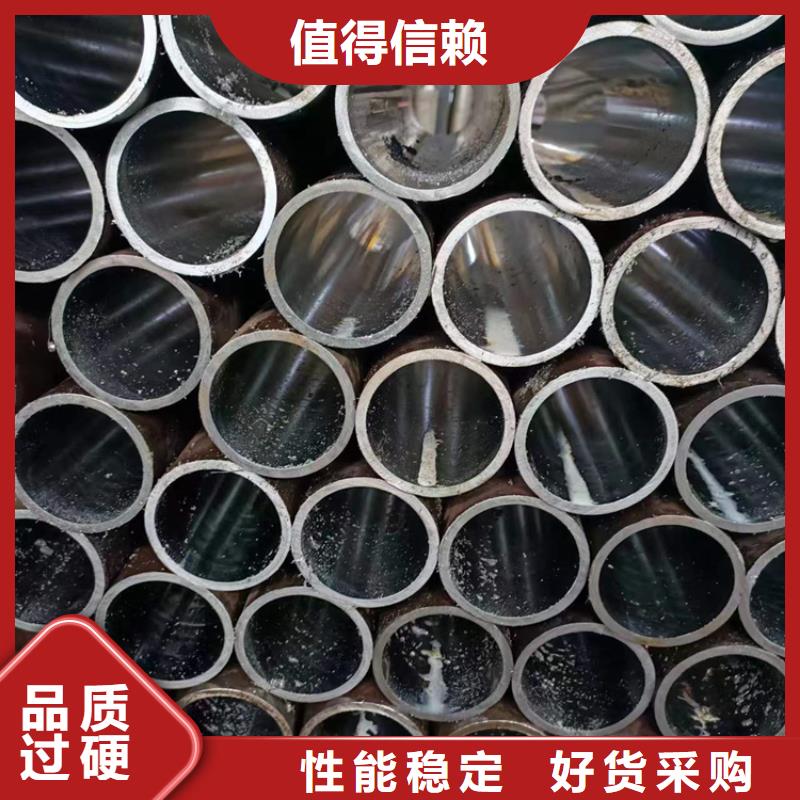
珩磨管液压机械(安庆市分公司)的诚信、实力和 硬轴产品质量获得业界的认可。欢迎各界朋友莅临参观、指导和业务洽谈。


安徽安庆珩磨管油缸管绗磨管浅析珩磨管进行热处理的关键的环节。 珩磨管的热处理加工是一个很重要的工序,经过热处理加工后,可以让其获得较好的性能。那么如何对珩磨管进行热处理加工?
1、其热处理加工工艺过程:锻压退火、粗加工、调质、半精加工、消应力、粗磨、高频淬火、回火、精加工。
以下针对几个比较关键的环节做一下着重介绍:
1、调质:调质的目的就是使其可以具有良好的综合机械性能,因些为了让其可以获得较高的韧性、相应的强度以及优良的力学性能,我们一般都需要对2Cr13材质进行调质处理。
2、消应力处理:所谓的消应力处理,珩磨管出售,其实就是指除应力。在一般情况下,退火铸、锻、焊件在冷却时由于各部位冷却速度不同而产生内应力,所以要进行处理消应力。
液压钢管基本上分为液压系统上用的流体管和油钢筒管,也称为珩磨管,而冷拔或冷轧精密无缝钢管也包含液压钢管。滚压管
在安徽省安庆市本地采买滚压管 活塞杆工厂现货供应到珩磨管液压机械(安庆市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:高经理-【13184177133】。