
更新时间:2026-10-28 01:21:20 ip归属地:齐齐哈尔,天气:晴转多云,温度:-6-2 浏览次数:10 公司名称: 盛世东和金属材料销售(齐齐哈尔市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 373 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 规格 | 齐全 |
| 材质 | 201.304.316L.310S.904L |
| 数量 | 99999 |
| 单价 | 10 |
| 范围 | 不锈钢管供应范围覆盖黑龙江省、哈尔滨市、齐齐哈尔市、鹤岗市、大庆市、佳木斯市、牡丹江市、黑河市、绥化市、大兴安岭市、鸡西市、伊春市、七台河市 龙沙区、建华区、铁峰区、昂昂溪区、富拉尔基区、碾子山区、龙江县、依安县、泰来县、富裕县、克山县、克东县、拜泉县、讷河市等区域。 |



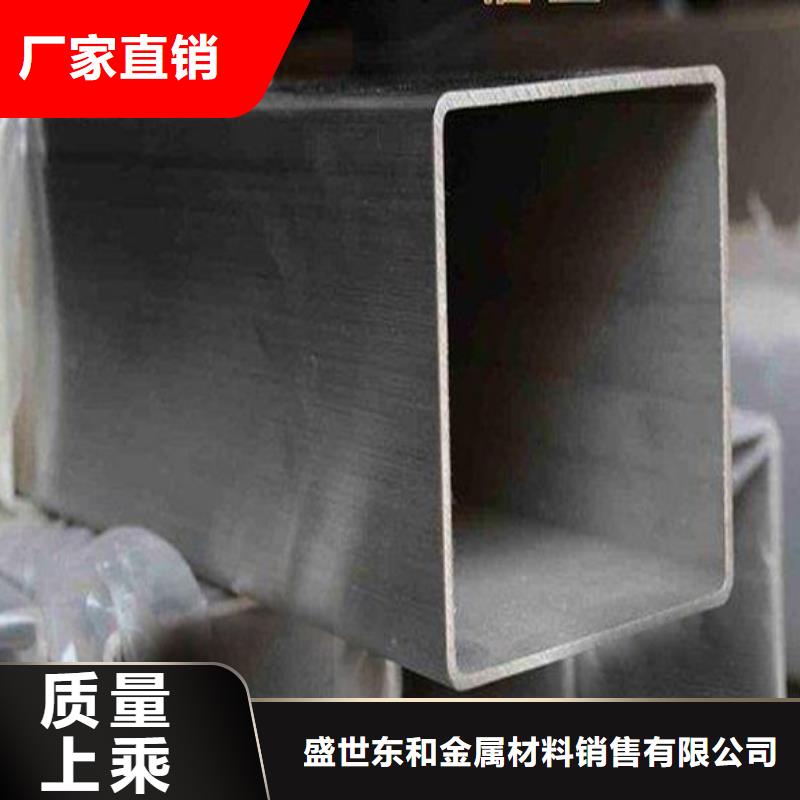
盛世东和金属材料销售(齐齐哈尔市分公司)专业生产销售各种规格的 不锈钢管,在生产中落实可持续发展方针,进入环保生产行列。我们始终坚持品质、服务和创新的发展理念,坚守真诚合作、勇于创新和敢于挑战的企业精神,致力于生产出满足时代发展所需的 不锈钢管,为的快速发展贡献一份力量。


不锈钢工业管、超长盘管、U型管、压力管、换热管、流体管、螺旋盘管产品特点:耐高温蒸汽、抗冲击腐蚀、耐氨腐蚀;抗结垢、不容易沾污、抗氧化腐蚀;使用寿命长、减少维修保养时间,节省费用;装管工艺性好、可直接换管,可靠;管壁均匀、壁厚只有铜管的50-70%,总体导热系数优于铜管;是老机组改造和制造新设备的理想换热产品. 在石油化工、电力、核工业、、食品等行业可广泛使用.工业用不锈钢盘管:热交换器、锅炉、石油、化工、化肥、化纤、、核电等. 不锈钢盘管产品详细介绍: 不锈钢标示方法美国钢铁学会是用三位数字来标示各种标准级的可锻不锈钢的.其中:①奥氏体型不锈钢用200和300系列的数字标示,②铁素体和马氏体型不锈钢用400系列的数字表示.例如,某些较普通的奥氏体不锈钢是以201、 304、 316以及310为标记,③铁素体不锈钢是以430和446为标记,马氏体不锈钢 是以410、420以及440C为标记,双相(奥氏体-铁素体),④不锈钢、沉淀硬化不锈钢以及含铁量低于50%的高合金通常是采用 名称或商标命名.
我公司可生产牌号有:304、304L、321、316、316L、310S、2205、2507、317L、347H的质。执行GB/T14976-2012,GB/T14976-2002,GB13296-2013,GB13296-2007,GB/T12771-2008,ASTM A312,ASTM A213等。

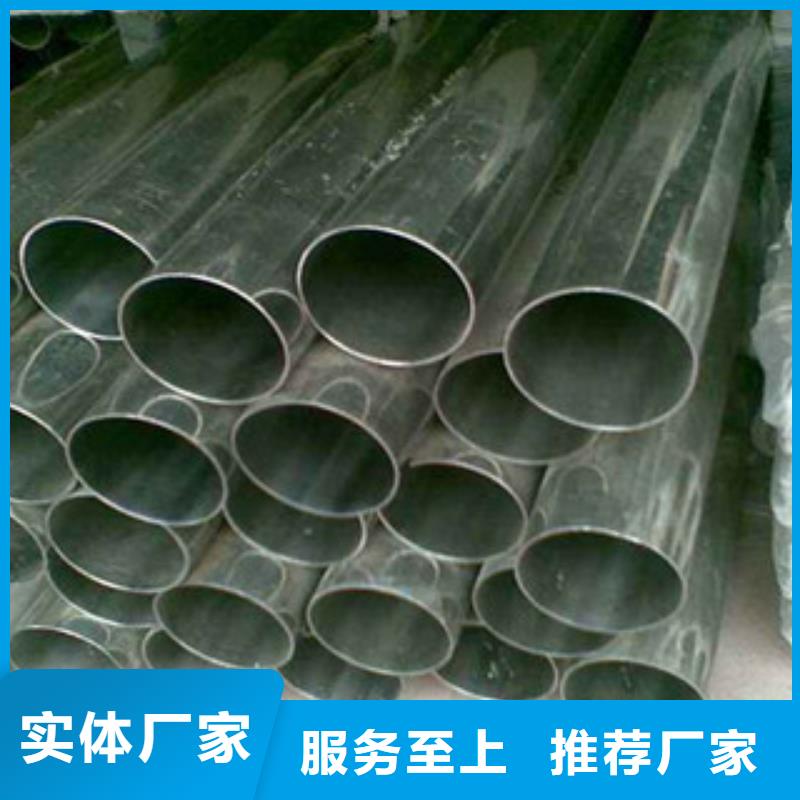

随着我国国民经济的发展,大口径直缝钢管以其承压能力高、阻力小、耐低温、抗腐蚀、安装维修方便等优点而越来越受到石油天然气、矿浆输送、钢结构工程等行业的欢迎。
大口径直缝焊管主要生产流程说明:
1.板探:用来制造大口径埋弧焊直缝钢管的钢板进入生产线后,首先进行全板超声波检验;
2.铣边:通过铣边机对钢板两边缘进行双面铣削,使之达到要求的板宽、板边平行度和坡口形状;
3.预弯边:利用预弯机进行板边预弯,使板边具有符合要求的曲率;
4.成型:在JCO成型机上首先将预弯后的钢板的一半经过多次步进冲压,压成"J"形,再将钢板的另一半同样弯曲,压成"C"形, 形成开口的"O"形
5.预焊:使成型后的直缝焊钢管合缝并采用气体保护焊(MAG)进行连续焊接;
6.内焊:采用纵列多丝埋弧焊(多可为四丝)在直缝钢管内侧进行焊接;
7.外焊:采用纵列多丝埋弧焊在直缝埋弧焊钢管外侧进行焊接;
8.超声波检验Ⅰ:对直缝焊钢管内外焊缝及焊缝两侧母材进行的检查;
9.X射线检查Ⅰ:对内外焊缝进行的X射线工业电视检查,采用图象处理系统以保证探伤的灵敏度;
10.扩径:对埋弧焊直缝钢管全长进行扩径以提高钢管的尺寸精度,并改善钢管内应力的分布状态;
11.水压试验:在水压试验机上对扩径后的钢管进行逐根检验以保证钢管达到标准要求的试验压力,该机具有自动记录和储存功能;
12.倒棱:将检验合格后的钢管进行管端加工,达到要求的管端坡口尺寸;
13.超声波检验Ⅱ:再次逐根进行超声波检验以检查直缝焊钢管在扩径、水压后可能产生的缺陷;
14.X射线检查Ⅱ:对扩径和水压试验后的钢管进行X射线工业电视检查和管端焊缝拍片;
15.管端磁粉检验:进行此项检查以发现管端缺陷;
16.防腐和涂层:合格后的钢管根据用户要求进行防腐和涂层。


不锈钢无缝管的制造工艺
1.热轧(挤压无缝钢管):圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库
轧制无缝管的原料是圆管坯,圆管胚要经过切割机的切割加工成长度约为1米的坯料,并经传送带送到熔炉内加热。钢坯被送入熔炉内加热,温度大约为1200摄氏度。燃料为氢气或乙炔。炉内温度控制是关键性的问题.圆管坯出炉后要经过压力穿孔机进行穿空。一般较常见的穿孔机是锥形辊穿孔机,这种穿孔机生产效率高,产品质量好,穿孔扩径量大,可穿多种钢种。穿孔后,圆管坯就先后被三辊斜轧、连轧或挤压。挤压后要脱管定径。定径机通过锥形钻头高速旋转入钢胚打孔,形成钢管。钢管内径由定径机钻头的外径长度来确定。钢管经定径后,进入冷却塔中,通过喷水冷却,钢管经冷却后,就要被矫直。钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若钢管内部有裂纹,气泡等问题,将被探测出。钢管质检后还要通过严格的手工挑选。钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。
2.冷拔(轧)无缝钢管:圆管坯→加热→穿孔→打头→退火→酸洗→涂油(镀铜)→多道次冷拔(冷轧)→坯管→热处理→矫直→水压试验(探伤)→标记→入库。
冷拔(轧)无缝钢管的轧制方法较热轧(挤压无缝钢管)复杂。它们的生产工艺流程前三步基本相同。不同之处从第四个步骤开始,圆管坯经打空后,要打头,退火。退火后要用专门的酸性液体进行酸洗。酸洗后,涂油。然后紧接着是经过多道次冷拔(冷轧)再坯管,专门的热处理。热处理后,就要被矫直。